



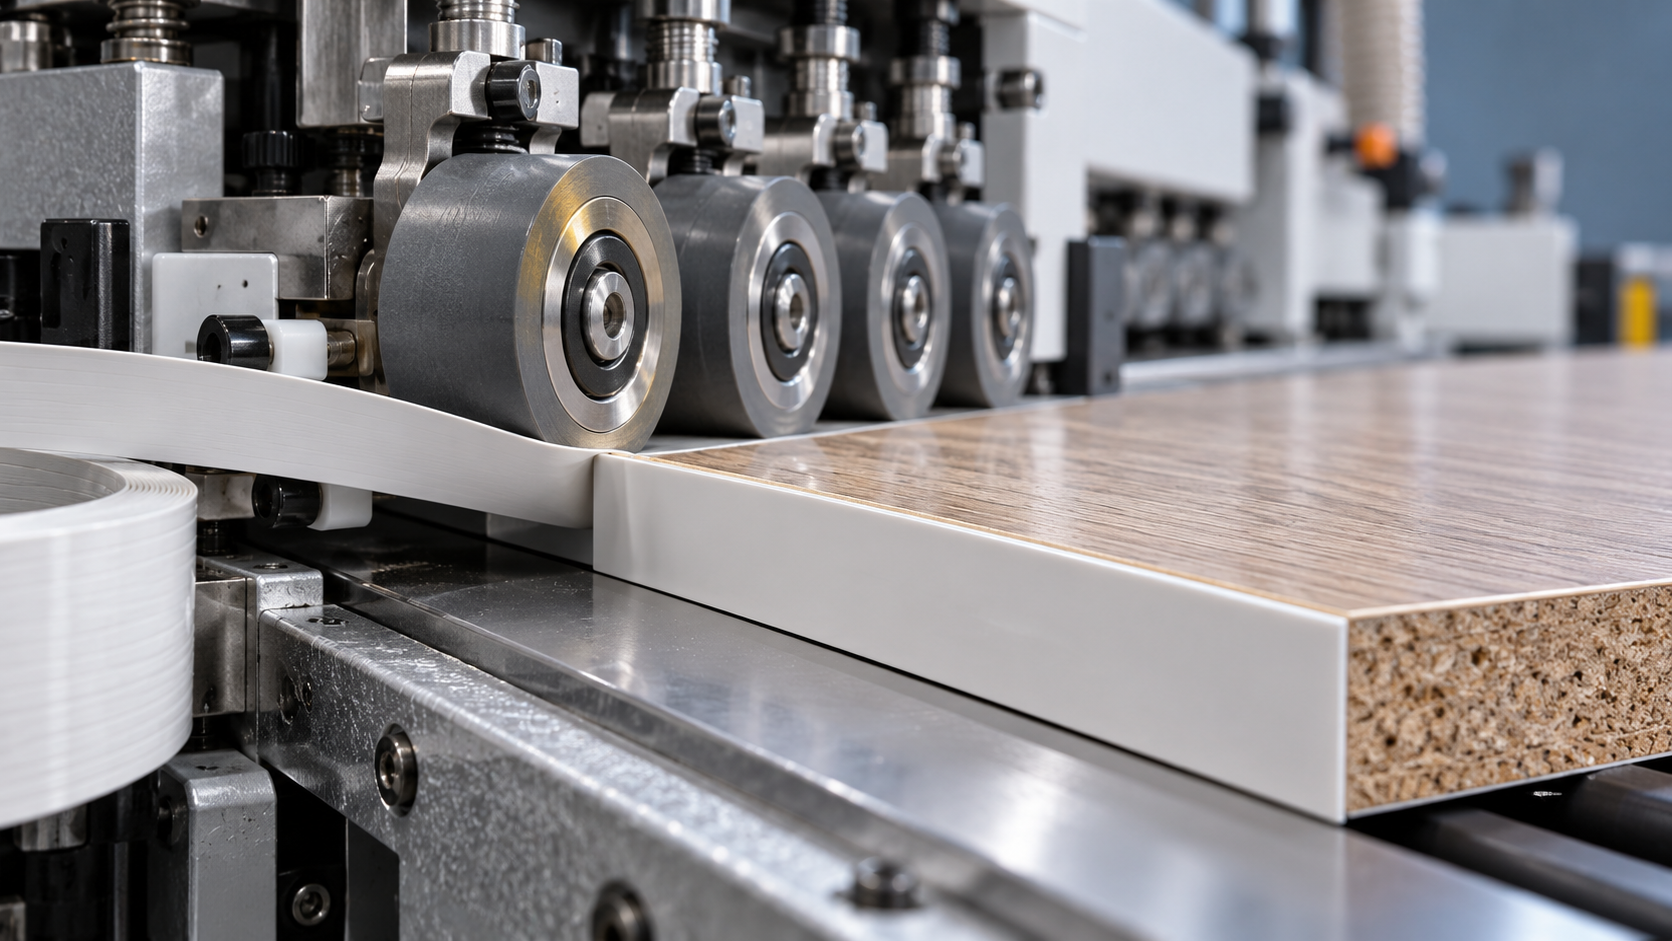
يبدأ تسريع تلبيس الحواف بشرائط PVC بالحد من الانقطاعات وتثبيت عملية الربط. ولا تساعد زيادة سرعة التغذية إلا إذا كان اللاصق وحافة اللوح وشريط الحواف ونظام الضغط قادرين على العمل بهذه السرعة. وإلا فقد ينتج خط الإنتاج ألواحًا تبدو نظيفة، لكنها تُظهر أطرافًا مرتخية أو حوافًا مرتفعة بعد المناولة.
بالنسبة إلى المشغلين، فإن أفضل نهج لتركيب شرائط حواف PVC بسرعة هو إعداد عملية موثوقة، وإزالة التأخيرات التي يمكن تجنبها أثناء التحضير، وزيادة الإنتاج على خطوات مضبوطة. قيّم كل تغيير وفقًا للألواح النهائية الصالحة للاستخدام، بما في ذلك الألواح التي تظل متماسكة بعد التبريد والمناولة اللاحقة.
جهّز حافة اللوح وشريط الحواف قبل تغيير السرعة
لا تستطيع الآلة الأسرع تعويض ضعف سطح الربط. تحقّق من أن حافة اللوح مستقيمة ومتعامدة وخالية من الجسيمات السائبة. قد تخلّف الأسطح المتكسرة وآثار التشغيل الآلي ومواد القلب غير المنتظمة فجوات تستلزم مزيدًا من اللاصق أو الضغط لإخفائها. وقد تحسّن هذه التعديلات المظهر من دون أن تنتج رابطة موثوقة.
أزل غبار التشغيل الآلي باستخدام وسائل شفط وتنظيف مناسبة. إذا استُخدم الهواء المضغوط، فيجب أن يكون نظيفًا وجافًا؛ فالهواء الملوث قد يترك زيتًا أو رطوبة على السطح. تجنب استخدام المنظفات ما لم تكن معتمدة للمواد وعملية اللصق، واترك أي معالجة تنظيف مسموح بها حتى تجف تمامًا.
افحص ظهر شريط الحواف المصنوع من PVC أيضًا. تحتوي بعض الشرائط على طبقة أساس مطبقة في المصنع أو سطح ربط مجهز بطريقة أخرى. تأكد من توافقه مع اللاصق المختار، وحافظ عليه خاليًا من الغبار والملوثات الناتجة عن المناولة. قد يؤدي الصنفرة أو المسح بالمذيبات أو وضع طبقة أساس إضافية دون إرشادات إلى إتلاف السطح المجهز وإضافة عامل متغير آخر.
ينبغي الاهتمام بدرجة حرارة المواد قبل إدخال اللوح الأول إلى الآلة. فقد تسحب الألواح أو أشرطة الحواف الباردة الحرارة من اللاصق المصهور الساخن، ما يقلل الوقت المتاح لترطيب السطحين والتلامس تحت الضغط. اترك المواد حتى تصل إلى ظروف التشغيل المحددة للعملية. ولا تُعد زيادة درجة حرارة وعاء الغراء بديلًا مناسبًا للتحكم في برودة المواد الواردة.
يوفر التحضير أيضًا طرقًا مباشرة لتوفير الوقت. جهّز اللفائف الصحيحة، وتأكد من عرض شريط الحواف وسمكه، ونظّم الألواح حسب إعدادات التشغيل، وتحقق من توفر اللاصق قبل بدء الدفعة. تحسّن هذه الخطوات الإنتاج من دون تقليص نافذة الربط.
وازن بين إمداد اللاصق وسرعة التغذية والضغط باعتبارها عملية واحدة
لا توجد درجة حرارة أو سرعة تغذية موحدة وموثوقة لتلبيس الحواف بشرائط PVC. ابدأ بإرشادات المعالجة المقدمة من مورّد اللاصق وحدود التشغيل المحددة من الشركة المصنعة للآلة. فقد تؤدي درجة الحرارة المعروضة نفسها إلى ظروف ربط مختلفة عند تغير درجة حرارة المواد أو إمداد اللاصق أو معدات التطبيق.
في أنظمة اللصق بالحرارة، يجب أن يصل اللاصق إلى اللوح في حالة تسمح له بترطيب السطحين قبل أن يتصلب. تشير شاشة درجة الحرارة إلى الظروف عند المستشعر، لكنها لا تثبت ملاءمة اللاصق عند نقطة التطبيق أو عند أول تماس تحت الضغط. اتبع الطريقة المعتمدة للمعدات للتحقق من ظروف التطبيق.
يؤثر اختيار اللاصق أيضًا في إجراءات التشغيل. تختلف متطلبات المعالجة والتنظيف والمناولة بين أنظمة EVA وأنظمة PUR التفاعلية. وقد يتطلب تغيير التركيبة الكيميائية ضوابط للتخزين، وتوافقًا مع المعدات، وإجراءات صيانة، وظروف معالجة. لذا ينبغي التعامل معه كتغيير في العملية، لا كحل فوري لبطء الإنتاج.
عند تعديل إعدادات تشغيل مستقرة، راعِ العلاقات التالية:
- سرعة التغذية ووقت التلامس: تقلل الحركة الأسرع الفترة بين التطبيق ومنطقة الضغط، كما تقلل مدة البقاء تحت الضغط. وتعتمد النتيجة على تصميم الآلة وسلوك اللاصق.
- معدل التطبيق والتغطية: يجب أن يحافظ نظام اللاصق على تغطية مناسبة مع تغير السرعة. قد يؤدي استخدام كمية قليلة جدًا إلى ترك مناطق جافة، بينما قد تزيد الكمية المفرطة من خروج اللاصق والحاجة إلى التنظيف.
- الضغط والمحاذاة: يجب أن تجعل البكرات شريط الحواف ملامسًا للحافة بشكل متسق. ولا يستطيع الضغط الإضافي تصحيح حافة مائلة أو لاصق فقد قدرته على ترطيب السطح.
- درجة الحرارة وحالة المواد: قد يؤدي رفع الحرارة لاستعادة قوة ربط ضعيفة إلى مشكلات أخرى، منها تحلل اللاصق أو تشوه المواد الحساسة للحرارة.
تحقق من محاذاة البكرات ونمط التلامس قبل زيادة الضغط. قد يشير تركز العيب على الحافة العلوية أو السفلية إلى تلامس غير متساوٍ، أو حافة لوح غير متعامدة، أو عدم توافق في الإعدادات. أبقِ التعديلات ضمن حدود المعدات، واستخدم إجراء العزل الآمن للآلة قبل فحص المكونات المتحركة أو تنظيفها.
في المعدات اليدوية أو المحمولة، يعتمد الاتساق بدرجة كبيرة على تنظيم العمل. جهّز شريط الحواف مقصوصًا، وأسند اللوح، وأعد أدوات الضغط قبل وضع اللاصق. اعمل ضمن زمن الانفتاح المحدد للاصق. إذا فاتت هذه النافذة مرارًا، فقلّل طول الجزء الذي تتم معالجته في كل عملية أو عدّل الطريقة بدلًا من محاولة إنقاذ اللاصق الذي بدأ بالتصلب بضغط إضافي.
تحقق من قوة الربط قبل اعتماد إعداد أسرع للدفعة
ابدأ بقطع اختبار تمثيلية مأخوذة من التركيبة الفعلية للوح وشريط الحواف. قد لا يكشف الاختبار باستخدام مواد مختلفة تأثير القلب المسامي أو اللوح الأبرد أو اختلاف معالجة السطح الخلفي. حدّد إعدادًا أساسيًا مرضيًا، ثم غيّر متغير تشغيل واحدًا في كل مرة حتى تظل النتائج قابلة للتفسير.
افحص قطع الاختبار الأولى بحثًا عن تلامس متواصل ومظهر متجانس لخط الغراء وثبات الطرفين الأمامي والخلفي. يفيد التماس الأنيق في تقييم الملاءمة، لكنه لا يثبت قوة الربط. وحيثما أمكن، استخدم عينة مخصصة للاختبار لإجراء تقشير مضبوط أو فحص إتلافي بعد فترة التبريد أو المعالجة المناسبة، وفقًا لإرشادات التقييم المقدمة من مورّد اللاصق.
قد يساعد سطح الانفصال في تحديد التعديل التالي. يشير الانفصال النظيف عند السطح الخلفي لشريط PVC إلى مشكلة محتملة في الواجهة، مثل التلوث أو عدم توافق تجهيز السطح أو ضعف الترطيب. وقد تشير الجسيمات السائبة الملتصقة باللاصق إلى ضعف حافة اللوح أو سوء تجهيزها. وقد يدل انتقال اللاصق بشكل متقطع على عدم انتظام التطبيق أو التلامس. تساعد هذه الملاحظات في التشخيص، لكن لا يوجد نمط واحد يحدد جميع الأسباب.
كرر الفحص بعد أن تصل الآلة إلى ظروف إنتاج مستقرة، وكذلك بعد الانقطاعات التي قد تؤثر في إمداد اللاصق أو درجة حرارة المواد. وبالنسبة إلى المواد اللاصقة التفاعلية، ميّز بين قوة المناولة اللازمة لمتابعة المعالجة والخصائص النهائية التي تتطور أثناء المعالجة. فقد يتحمل اللوح التشذيب الفوري، لكنه يظل بحاجة إلى وقت إضافي قبل المناولة الشاقة أو الاستخدام.
سجّل التركيبات الناجحة في ورقة إعداد مختصرة تتضمن نوع اللوح ومواصفات شريط الحواف واللاصق وإعدادات الآلة وظروف المواد والفحوص المنفذة. يجعل هذا السجل تكرار العمل أسرع، ويوفر للمشغل التالي نقطة انطلاق تستند إلى معلومات موثوقة.
استدل على السبب من موضع ارتفاع الحافة وتوقيته
إذا ارتفع الطرف الأمامي أو الخلفي بينما ظل الوسط ثابتًا، فافحص دعم الإدخال وتلامس الأطراف ومحاذاة شريط الحواف وتسلسل الضغط. يستدعي العيب الموضعي فحصًا موضعيًا قبل تغيير درجة الحرارة أو تطبيق اللاصق على اللوح بأكمله.
إذا امتد الارتفاع على معظم الحافة، فراجع ظروف الربط المشتركة: تجهيز السطح، وتوافق اللاصق، وتغطية التطبيق، ودرجة حرارة المواد، والتلامس تحت الضغط. إذا ظهرت العيوب أساسًا بعد زيادة السرعة، فارجع إلى آخر إعداد تم التحقق منه، وافحص الجزء من العملية الذي لم يعد قادرًا على مواكبة السرعة.
يتطلب ارتفاع الحافة الذي يظهر بعد التشذيب أو التكديس فحصًا مختلفًا. فقد تشد الأدوات رابطة لم تتصلب بما يكفي، وقد تحمّل المناولة حافة مكشوفة قبل أن تصبح لها قوة كافية. افحص حالة التشذيب ومحاذاته، وأسند اللوح على نحو مناسب، والتزم بمتطلبات التبريد أو المعالجة الخاصة باللاصق. لا تحقق سرعة الربط الأعلى فائدة تُذكر إذا أضرت العمليات اللاحقة بالوصلة.
بعد استقرار الربط وتكرار نتائجه، ابحث عن التأخيرات المتبقية حول الآلة: تبديل اللفائف، وتقديم الألواح، وإعادة التزويد، وتنظيف الأدوات، وتكرار تعديلات الإعداد. يمكن أن تؤدي إزالة هذه الانقطاعات إلى زيادة الإنتاج النهائي مع الحفاظ على نافذة تشغيل مثبتة. ولا تعتمد سرعة تغذية أعلى إلا إذا اجتازت الألواح التمثيلية فحوص الربط نفسها والمناولة المعتادة التي تجتازها الألواح المنتجة بالإعداد المعتمد.
اترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.